 搜索


- 百万吨级乙烯项目实现全栈国产化,助力石化产业智能升级
2026年9月15日,中国石油独山子石化公司塔里木120万吨每年二期乙烯工程智能化工厂完成全维度稳定测试与专项审定,正式投运。智能化工厂落地40套核心业务系统,有效破解传统炼化行业经验化、粗放化管理痛点,构建起精细化、智能化、标准化的全新生产管理模式。从开车阶段日均报警量36万余条降至2000余条,到设备故障定位时长从2至3小时压缩至5分钟,这座百万吨级乙烯工厂正以数智化重塑生产逻辑。
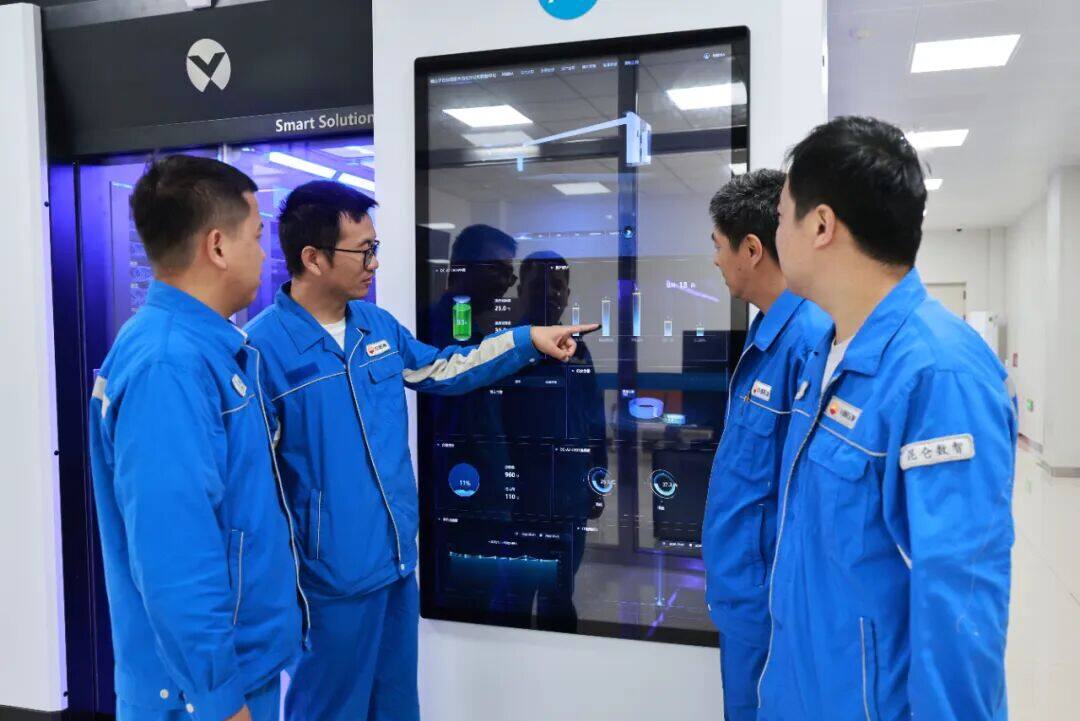
智能调控大幅降低损耗
智能化工厂依托乙烯装置全流程机理模型与InPlant AIPC高级智能控制系统,实现装置由基础自动化向智能优化控制升级。开车前后完成908个控制回路参数预设、493个回路整定优化。依托报警统一监控分析平台搭建的专家知识库,装置开车阶段日均报警量从36万余条降至2000余条,降幅超99%。行业首创的机理加AI双驱动工艺优化模式,可智能推演多场景生产工况、自主寻优调参,有效降低开车试错成本、压缩投产周期、稳定产品品质。
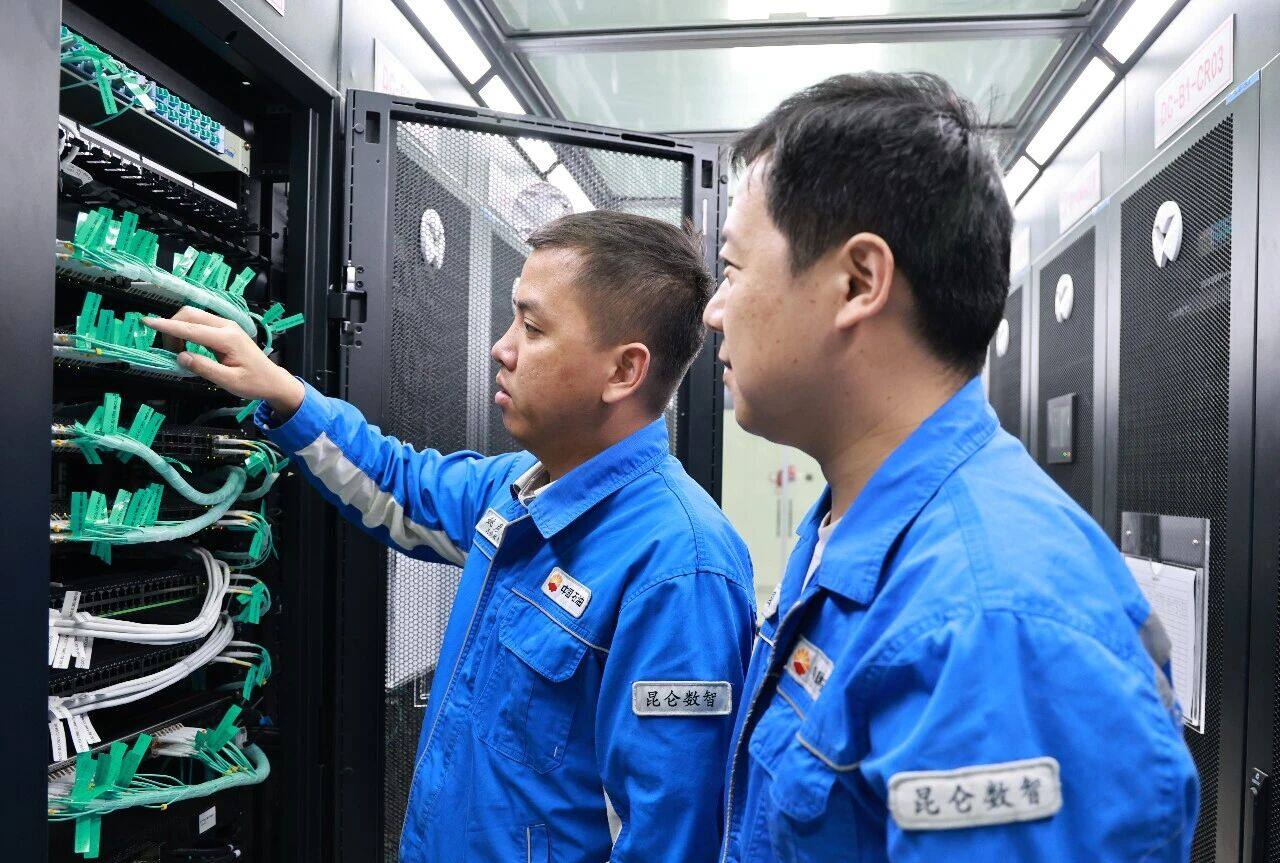
设备运维降本提效
智能化工厂配套投用三机电驱乙烯装置润滑油在线监测系统,全天候监测28项核心设备运行指标,精准预判故障隐患。全厂部署1308支防爆无线传感器,全覆盖386台核心动设备,实现故障报警闭环处置率100%。设备故障定位时长从2至3小时压缩至5分钟,日常巡检工作量降低70%。安全管控层面,依托21类AI隐患识别算法、2000余路监控设备,实现厂区风险全天候主动预警。低碳发展层面,完成16套主装置能耗建模,能耗分析效率提升75%,业务线上化率达80%。关键词:新能源新闻网、乙烯工程、智能化
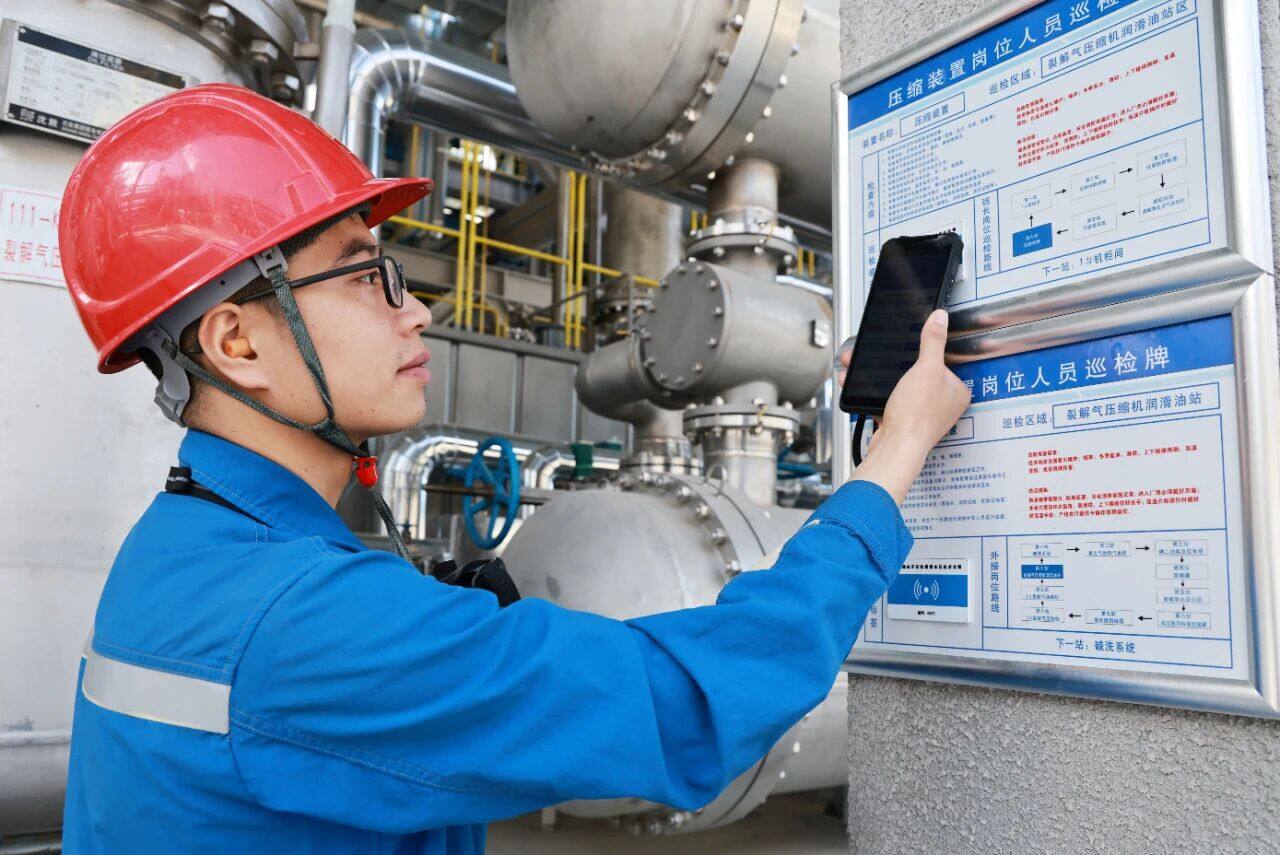
多项行业首创填补空白
智能化工厂首创多项行业成果:中国石油自研昆仑MES系统首次在百万吨级乙烯项目完成本地化部署,实现全栈100%国产化适配;建成中国首个石化行业生产全场景、数据全闭环5G独立专网;打造行业首个碳履约、碳交易、绿色产品认证一体化功能平台;建成中国首套与全密度聚乙烯工艺包并行配套的自主研发优化控制系统,一举突破技术封锁。智能化工厂的成功投运,验证了石油化工产业数智化、国产化、绿色化深度融合的落地可行性,具备行业复制推广价值。(此文出自见道官网www.seetao.com未经允许不得转载否则必究,转载请注明见道网+原文链接)见道网新能源栏目编辑/高雪
评论

 赞
 收藏
 评论

 分享


写点什么吧~